Вертикальный токарный станок — это не просто увеличенный горизонтальный токарный станок. Это станок, в котором гравитация удерживает заготовку, а не противодействует её фиксации.
На горизонтальном токарном станке большой диск свисает с патрона: большая часть его массы находится в консоли, и кулачки должны удерживать вес заготовки прежде, чем противостоять силам резания. На вертикальном станке заготовка лежит ровно на горизонтальном планшайбе, поэтому её вес прижимает её к зажимному приспособлению. Зажим должен воспринимать только силы резания и крутящий момент.
Это одно единственное конструктивное отличие определяет четыре параметра: максимальный диаметр точения при экономичной работе, способ загрузки заготовки, требуемую площадь цеха и высоту помещения, а также источник точности станка.
Правило эмпирического расчёта: если диаметр заготовки значительно превышает её длину, вопрос звучит не «какой размер токарного станка нужен», а «как должна действовать гравитация».
Что меняется в конструкции «вертикального» исполнения
Ось шпинделя расположена вертикально. Патрон превращается в горизонтальный стол, обращённый вверх, а инструмент подаётся сверху по направляющей. Заготовка лежит на столе, а не закреплена на конце шпинделя.
Такая геометрия имеет три важных следствия, которые значат больше, чем любая строка в спецификации.
- Заготовка опирается, а не подвешена. Тормозной барабан диаметром 500 мм и толщиной 150 мм относится к дисковым деталям. При закреплении на горизонтальном патроне почти вся масса находится за пределами кулачков, создавая изгибающий момент в зоне контакта с кулачками и прогиб, который увеличивается с ростом диаметра. При обработке на вертикальном столе масса заготовки давит вниз на плоскость зажима. Жёсткость установки повышается не потому, что сам станок жёстче, а потому, что путь передачи нагрузки становится короче.
- Размер станка больше не определяется диаметром обрабатываемой детали. На горизонтальном токарном станке максимальный диаметр обточки определяется станиной и вырезом. Для точения диска 900 мм нужен станок, рассчитанный на этот диаметр — большой, тяжёлый и дорогой горизонтальный станок. Вертикальный станок позволяет обрабатывать тот же диаметр при значительно меньшей занимаемой площади, так как нет станины, над которой должен проходить заготовка. Именно поэтому вертикальные станки доминируют при обработке крупнодиаметральных коротких деталей: тормозных барабанов, корпусов муфт, корпусов маховиков, фланцев и колец.
- Загрузка зависит от подъёмного крана. Кулачки горизонтального патрона находятся примерно на уровне груди оператора, заготовка висит перед ним. Поверхность вертикального стола также расположена примерно на той же высоте, заготовка лежит на нём. В обоих случаях при превышении предела ручной загрузки требуется таль, но для вертикального станка нужен свободный просвет над столом — это ограничение по параметрам помещения, а не станка. Покупатели часто обнаруживают этот момент уже после поставки оборудования.
На сайте https://www.blincnc.com/Advantages-and-Disadvantages-of-Vertical-CNC-Lathes.html этот принцип изложен прямо: поскольку стол направлен вверх, вес заготовки прижимает её к зажимной системе, а не подвешивает — именно поэтому тяжёлые крупнодиаметральные детали идеально подходят для такой конструкции.
Тест из трёх вопросов: VTC или горизонтальный станок?
Ответьте на них до изучения каталогов.
| Вопрос | Выбираем вертикальный станок | Выбираем горизонтальный станок |
|---|---|---|
| Диаметр больше длины? | Да — диск, барабан, кольцо, фланец, корпус | Нет — вал, шпиндель, ось, труба |
| Нужна ли задняя бабка для поддержки? | Нет | Да — длинные детали прогибаются без опоры |
| Деталь настолько тяжёлая, что надёжность зажима кулачками вызывает опасения? | Да — вес помогает фиксации | Нет — вес воспринимается патроном |
Если два ответа из трёх указывают на вертикальный станок — это весомый аргумент в его пользу. Один совпадение недостаточно: например, большой фланец с длинной ступицей может плохо обрабатываться на вертикальном станке, так как стол не может обеспечить опору для ступицы.
Есть четвёртый вопрос из той же группы, который обычно задают последним: как будет выполняться загрузка? Если ответ «мостовым краном», проверьте высоту крюка и грузоподъёмность крана до центра стола до заказа станка.
Что даёт вертикальный станок и за что приходится платить
Ни один станок не имеет только преимуществ, ниже честный сравнительный анализ.
| Что вы получаете | За что платите | |
|---|---|---|
| Жёсткость установки | Гравитация помогает зажиму, крупные диски закреплены жёстче | Высокая установка; при изношенном столе детали может потребоваться прокладка |
| Площадь цеха | Меньшая площадь при одинаковом максимальном диаметре | Нужен просвет по высоте для загрузки и колонны |
| Удаление стружки | Стружка падает из зоны резания под действием гравитации | Мелкая стружка и СОЖ скапливаются на столе и в кожухе; важен доступ для очистки |
| Загрузка | Деталь удобно устанавливается ровно и точно | Обязательно нужен кран или таль, ручная загрузка ограничена |
| Скорость обработки | Подходит для крупнодиаметральных деталей при низких оборотах | Конструктивно низкие обороты шпинделя; не подходит для мелких деталей на высоких скоростях |
| Режущий инструмент | Короткий жёсткий вылет инструмента с направляющей | Расточные резцы и торцевой инструмент специализированные, хуже взаимозаменяемы с инструментом для горизонтальных станков |
Вопрос удаления стружки заслуживает особого внимания. На вертикальном станке стружка падает на поверхность стола вокруг заготовки. Если конструкция кожуха и системы СОЖ плохая, оператор тратит рабочую смену на очистку труднодоступных зон. Попросите фотографии кожуха и канала возврата СОЖ именно нужной модели, а не рендеры.
Чтение спецификации VTC: практический пример
Возьмём модель VTC 900 как конкретный пример, потому что абстрактные спецификации часто сбивают покупателей с толку.
| Параметр | Значение | Реальное значение |
|---|---|---|
| Максимальный диаметр вращения | 1000 мм | Габаритный зазор — самый большой диск, который может вращаться без столкновения с кожухом |
| Максимальный диаметр точения | 900 мм | Диаметр, до которого может дотянуться инструмент. Именно на этот параметр ориентироваться при проектировании, а не на 1000 мм |
| Вертикальный ход резцедержателя | 700 мм | Максимальная высота детали, которую можно обточить и расточить за одну установку |
| Горизонтальный ход резцедержателя | 650 мм | Радиальный вылет от центра стола наружу |
| Шпиндель | A2-11, 20–600 об/мин, 22 кВт | Низкооборотистая высокомоментная конфигурация — идеальна для крупных дисков, не подходит для мелких деталей |
| Гидравлический патрон | 630 мм | Определяет практические пределы зажима; для более крупных деталей нужна планшайба и приспособления |
| Точность позиционирования | ±0,008 мм | Имеет смысл только при указании стандарта испытаний — см. ниже |
| Масса станка | ≈7500 кг | Данные для расчёта фундамента и нагрузки на пол, не просто справочная строка в спецификации |
Из этой таблицы вытекают два важных вывода. Первый: габаритный зазор не равен рабочему ресурсу. При диаметре вращения 1000 мм и диаметре точения 900 мм радиальный запас составляет 50 мм с каждой стороны. Деталь диаметром 950 мм будет вращаться, но обработать её внешний край не получится. Покупатели часто ориентируются на большее значение.
Второй: значение «точность позиционирования ±0,008 мм» само по себе не является подтверждением качества. Оно становится подтверждением только при наличии указанного стандарта приёмки и протокола испытаний именно для вашего серийного номера. Перейдём к проверке.
Для данного типа станков применяется стандарт ISO 3655 «Условия приёмки вертикальных токарно-расточных станков с одной или двумя колоннами и одним неподвижным или подвижным столом» — он регламентирует геометрические и практические испытания и допустимые отклонения (https://www.iso.org/standard/9102.html). Уточните, какие испытания проводились и запросите зафиксированные значения.
Затраты, которые не указаны в коммерческом предложении
Четыре статьи расходов, которые ложатся на вашу сторону:
- Зона покрытия крана. Высота крюка, грузоподъёмность на заданном радиусе и возможность доставки крюка до центра стола. Станок, который помещается в цех, но не доступен для крана — это станок, который невозможно загрузить.
- Фундамент и нагрузка на пол. Станки этого класса концентрируют нагрузку под основанием и колонной. Проверьте параметры плиты перекрытия до поставки, а не после.
- Невзаимозаменяемый инструмент. Расточные резцы, торцевые фрезы и инструмент для снятия фасок под вертикальную направляющую не подходят для ваших горизонтальных токарных станков. Заложите бюджет на комплект инструмента вместе со станком.
- Удаление стружки и система СОЖ. Проверьте конструкцию кожуха и доступ к маслобаку СОЖ выбранной модели.
Это не редкие требования, но покупатели чаще всего обнаруживают их уже на неделе поставки оборудования.
Что проверить перед подписанием договора
Пять проверок в указанном порядке:
- Б biение планшайбы и плоскостность стола — протокол с результатами именно для вашего серийного номера, не общий сертификат.
- Значения испытаний по ISO 3655 — геометрические и практические, с указанием отклонений.
- Усилие зажима и ход кулачков при рабочем давлении гидросистемы, которое вы планируете использовать.
- Уравновешивание оси Z. На вертикальном станке направляющая противостоит гравитации; проверьте схему уравновешивания и её настройку под вес вашего инструмента.
- Документация CE для поставок в ЕС, оформленная по нормам, действующим на момент изготовления. Регламент (ЕС) 2023/1230 становится обязательным с 20 января 2027 года, заменяя директиву 2006/42/EC (https://eur-lex.europa.eu/eli/reg/2023/1230/oj).
Если изготовление станка планируется около этой даты, уточните, по какому нормативу подготовлен технический файл. Если поставщик не может ответить — это говорит о слабом контроле документации.
Линейка VTC компании Wojie CNC
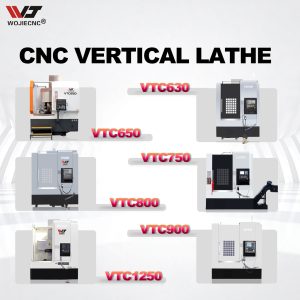
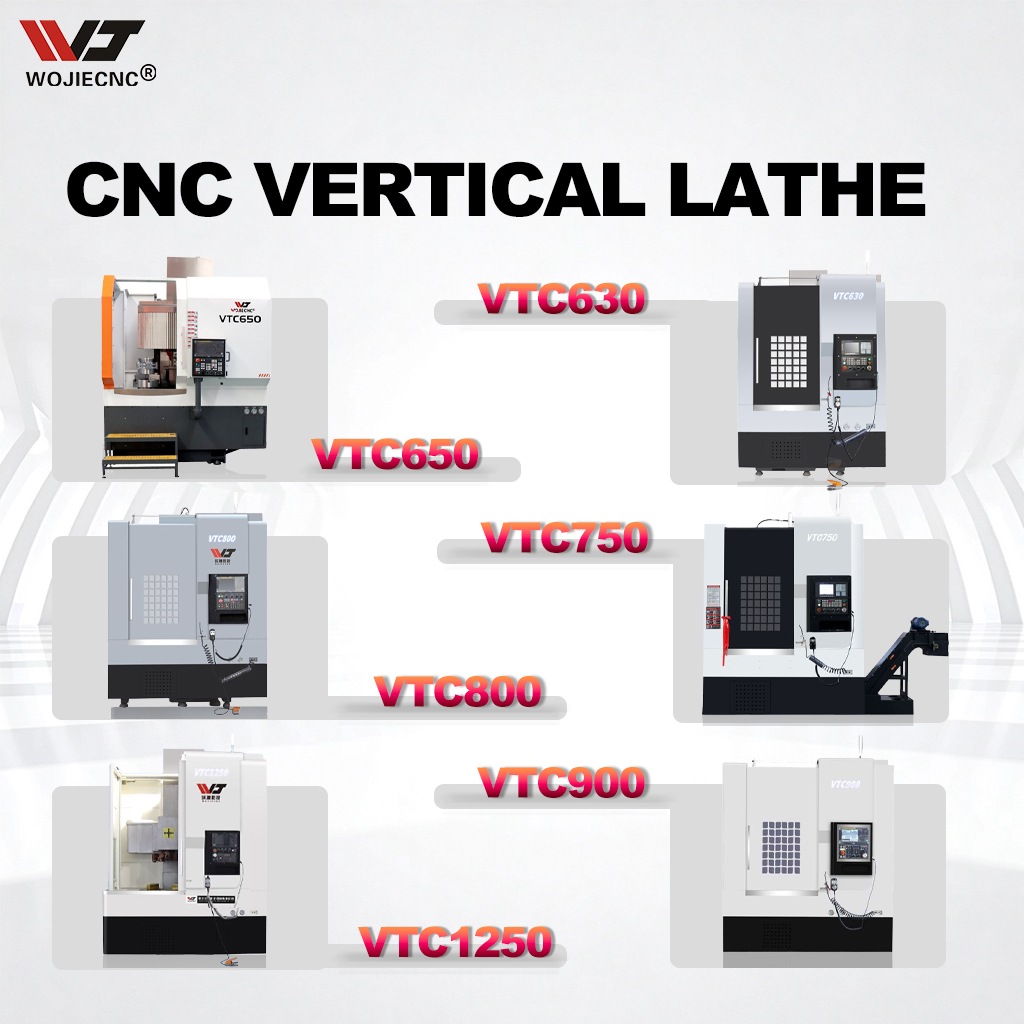
Wojie CNC производит серию VTC вместе с наклонными и плоскостными токарными станками на шести производственных площадках. Имеет сертификаты ISO 9001 и CE, предлагает конфигурации OEM/ODM. Модель VTC 900 — одноколонный вертикальный станок, разработанный именно для деталей, описанных в этой статье: тормозных барабанов, накладок муфт и корпусов маховиков. Станина и колонна изготовлены из смолопесчаного литья, проходят термическую выдержку и вибрационную обработку для снятия остаточных напряжений перед механической обработкой, оснащены противовесом оси Z для поддержки направляющей.
Эта обработка отливок — важная деталь, которую стоит уточнять при выборе любого вертикального станка. Если колонна и основание меняют геометрию после сборки, точность теряется быстрее, чем из-за любых отличий систем управления. Решение закладывается в литейном цехе, а не в программном обеспечении.
Часто задаваемые вопросы
- Для чего используется вертикальный токарный станок? Для крупнодиаметральных коротких деталей: тормозных барабанов, корпусов муфт, корпусов маховиков, фланцев, колец и дисков. Конструкция подходит для деталей, у которых диаметр значительно больше длины, и когда вес детали создаёт нагрузку на патрон при подвесе.
- Вертикальный токарный станок точнее горизонтального? Не по умолчанию. Он обеспечивает более жёсткую установку дисковых деталей, потому что гравитация прижимает заготовку вместо создания консольной нагрузки. Для длинных валов точнее горизонтальный станок с задней бабкой — вертикальный станок не может поддерживать свободный конец детали.
- В чём разница между вертикальным токарным станком и VTL? VTL — vertical turning lathe (вертикальный токарный станок). Этот термин используется взаимозаменяемо с VTC (vertical turning centre, вертикальный токарный центр). Слово «центр» обычно означает ЧПУ и автоматическую резцедержку, в отличие от ручного станка.
- Может ли вертикальный токарный станок обрабатывать деталь выше, чем её ширина? Может, в пределах вертикального хода резцедержателя (у VTC 900 — 700 мм). Но с ростом длины преимущество вертикальной конструкции уменьшается, а отсутствие опоры задней бабки становится ограничивающим фактором.
- Почему у вертикального токарного станка низкие обороты шпинделя? Потому что зажимная система рассчитана на большие диаметры. При 600 об/мин на детали 900 мм окружная скорость по кромке уже очень высока. Низкие обороты и высокий крутящий момент — правильная конфигурация для этого класса работ, а не ограничение.
- Нужен ли кран для работы на вертикальном токарном станке? Для деталей, превышающих предел ручной загрузки — да. Кран должен доставлять крюк до центра стола на нужной высоте. Это самый частый просчёт покупателей перед приобретением вертикальных станков.
- Какой стандарт регламентирует точность вертикальных токарных станков? ISO 3655, «Условия приёмки вертикальных токарно-расточных станков с одной или двумя колоннами и одним неподвижным или подвижным столом». Запрашивайте протокол испытаний с результатами именно для вашего серийного номера.
Итог
Выбор вертикальной конструкции — это решение по способу закрепления заготовки. Гравитация прижимает деталь, а не противодействует фиксации.
Если диаметр преобладает над длиной — это область применения вертикального станка. Длинные детали по-прежнему обрабатывают на горизонтальном станке с задней бабкой.
Расчёт ведите по рабочему диаметру точения, а не по габаритному диаметру вращения.
Сразу заложите бюджет на кран, фундамент, режущий инструмент и систему удаления стружки до сравнения цен на станки.
Запрашивайте протокол испытаний по ISO 3655 для вашего серийного номера и документацию CE, оформленную по нормам, действующим на момент изготовления.
Покупатели, которые пожалели о приобретении вертикального станка, почти никогда не жалеют сам станок. Они жалеют, что не измерили параметры крана или приняли габаритный зазор за рабочий ресурс.