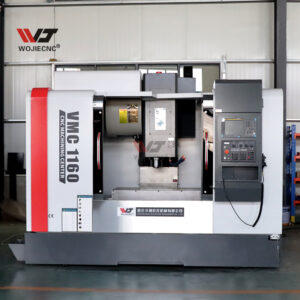
Вертикальный обрабатывающий центр VMC — это фрезерный станок с ЧПУ с вертикальным шпинделем и автоматической сменой инструмента. Характеристика, определяющая способность станка выдерживать допуски, — это не частота вращения шпинделя, а совокупность рабочей зоны, типа направляющих, точности позиционирования и приёмочных испытаний, лежащих в основе этих показателей.
Изучайте спецификацию VMC в таком порядке: (1) размер стола и ходы по осям X/Y/Z в соотношении с габаритами самой крупной детали; (2) конус шпинделя и диапазон частот вращения в зависимости от обрабатываемого материала; (3) тип направляющих в зависимости от интенсивности резания; (4) точность позиционирования и стандарт, по которому она измерялась; (5) ёмкость магазина инструмента в соответствии с количеством операций. Всё остальное — бренд системы ЧПУ, конвейер стружки, щуп — относится к комплектации.
В этом руководстве объясняется значение каждого пункта, приведён практический разбор реальной спецификации и перечислены пять договорных проверок, которые нужно выполнить перед внесением предоплаты.
Что такое VMC и в каких случаях этот станок не подходит
Вертикальный обрабатывающий центр закрепляет заготовку на горизонтальном столе, а вертикальный шпиндель опускается на неё. Смена инструмента происходит автоматически из магазина. Такая конструкция оптимальна для призматических деталей: плит, корпусов, кронштейнов, пресс-форм, кулачков и всех изделий, у которых основное направление обработки — сверху.
Станок не подходит в трёх ситуациях:
- Деталь — вал или диск. Токарная обработка эффективнее: на токарном станке вращается заготовка, а не инструмент обходит её по траектории интерполяции.
- Деталь — крупный корпус, требующий обработки четырёх или пяти граней. Горизонтальный обрабатывающий центр (HMC) поворачивает заготовку на поворотном столе, шпиндель при этом остаётся горизонтальным. Это исключает необходимость в большом ходе по оси Z и длинном инструменте.
- Деталь небольшая, плоская, простая, выпускается малыми партиями. Трёхосевой фрезерный станок с ЧПУ без автоматической смены инструмента стоит дешевле и может быть достаточным.
Главное преимущество VMC — объединение установок: сверление, фрезерование, расточка, развёртывание и жёсткое нарезание резьбы за одно зажатие. Именно здесь формируется точность: каждая повторная переустановка заготовки — риск потери точности.
Девять характеристик, определяющих точность
| № | Пункт спецификации | Что смотреть | Почему важно |
|---|---|---|---|
| 1 | Размер и нагрузка на стол | Габариты стола и максимальный вес заготовки | Определяет, поместятся ли оснастка и деталь вообще |
| 2 | Ходы по осям X/Y/Z | Ходы больше размеров стола, а не равны им | Деталь должна поместиться, а инструмент — достать до всех элементов |
| 3 | Конус шпинделя | BT40 / CAT40 / HSK-A63 | Определяет совместимость с инструментом, жёсткость и достижимые частоты вращения |
| 4 | Диапазон частот вращения шпинделя | Максимальные обороты, а также кривые мощности и крутящего момента | Для алюминия важны обороты, для стали — крутящий момент на низких оборотах |
| 5 | Тип направляющих | Линейные или коробчатые, роликовые или шариковые | Задаёт компромисс между скоростью и жёсткостью (см. далее) |
| 6 | Точность позиционирования | Значение и стандарт измерения | Показатель без указания стандарта — всего лишь маркетинговое заявление |
| 7 | Повторяемость | Двусторонняя повторяемость | Для стабильности серийного производства важнее абсолютной точности |
| 8 | Магазин инструмента | Количество гнёзд, предельные диаметр и вес инструмента | Ограничивает число операций в автоматическом режиме без оператора |
| 9 | Масса станка | Чистый вес и конструкция отливок | Масса гасит вибрацию; лёгкие станки склонны к вибрационному резанию под нагрузкой |
Два этих параметра чаще всего трактуют неверно. Ходы не равны размеру стола: стол 800 × 320 мм не означает ход по оси X 800 мм. Именно эта разница мешает обработке торцов длинной детали. А точность позиционирования без указания стандарта проверки невозможно проверить. Значение ±0,0075 мм, измеренное по утверждённому стандарту — это спецификация, тот же показатель без стандарта — просто обещание.
Коробчатые направляющие против линейных: выбор, определяющий станок
Это вопрос, вокруг которого чаще всего спорят покупатели, причём спор обычно строится неверно.
Компания Kent CNC описывает оба механизма простым языком. Коробчатые направляющие — это «пара прецизионно шлифованных металлических поверхностей с тонкой масляной плёнкой между ними», обычно с накладкой из турцита и вручную шабренными масляными карманами. Линейные направляющие работают «похоже на роликовые или игольчатые подшипники, но выполнены в плоском виде» — подшипниковые каретки движутся по рельсам, закреплённым на отливке.
Практические различия по Kent CNC:
| Параметр | Линейные направляющие | Коробчатые направляющие |
|---|---|---|
| Скорость быстрого хода | Выше — «часто в два-три раза» | Ниже |
| Эффект прилипания-скольжения | Минимальный, поэтому обычно считаются более точными | Присутствует; именно поэтому вручную шабренные коробчатые направляющие до сих пор доминируют на базовых эталонных станках |
| Грузоподъёмность | Хорошая; ещё лучше с роликовыми, а не шариковыми каретками | Более высокая |
| Тяжёлое или прерывистое резание | Допустимо на правильно спроектированном тяжёлом станке | Предпочтительнее; лучше сопротивление вибрациям |
| Лучшее применение | Серийное производство, быстрые циклы, алюминий | Тяжёлое резание, твёрдые материалы, глубокие проходы |
Вывод Kent CNC стоит приводить любому поставщику: «в любом металлорежущем станке важнее общее качество изготовления, чем конкретная технология». Хорошо сделанный VMC с линейными направляющими превосходит плохо изготовленный станок с коробчатыми направляющими, и наоборот. Тип направляющих показывает, под какой компромисс оптимизировал станок производитель — но не насколько качественно он это реализовал.
Практический пример: разбор реальной спецификации
Общие советы давать легко. Вот как читать эти девять пунктов на примере бюджетного VMC640, чтобы понять, что означает конкретная спецификация.
| Параметр | Значение | Что это говорит покупателю |
|---|---|---|
| Размер стола | 800 × 320 мм | Подходит для небольших плит, корпусов, вставок пресс-форм |
| Ходы | X 600 / Y 360 / Z 450 мм | Ход по оси X на 200 мм меньше длины стола — нужно планировать смещения оснастки |
| Максимальная нагрузка на стол | 300 кг | Не подходит для тяжёлых штампов |
| Шпиндель | BT40, макс. 10 000 об/мин, 5,5 кВт | Совместимость с инструментом BT40; обороты подходят для алюминия и лёгкой стали |
| Направляющие | Линейные по всем трём осям | Ориентация на скорость; не для тяжёлого прерывистого резания |
| Точность позиционирования | ±0,0075 мм | Значимо только при измерении по утверждённому стандарту — уточните его |
| Быстрый ход | 24/24/20 м/мин (опционально 48/48/36) | Опция почти удваивает скорость холостых перемещений |
| Магазин инструмента | 16 гнёзд гильзового типа, опционально 24 гнезда с рычагом | 16 гнёзд для простых деталей; 24 для многоперационной обработки |
| Ограничения инструмента | Ø90 мм, 8 кг | Ограничивают размер торцевой фрезы и расточного резца |
| Масса станка | 3000 кг | Бюджетный класс — порог появления вибраций ниже, чем у 6-тонных станков |
Такой анализ показывает назначение станка: небольшие и средние призматические детали, алюминий и лёгкая сталь, серийная обработка, где важна скорость быстрого хода; опционально доступен поворотный стол 4-й оси. Также становится понятно, для чего он не подходит: тяжёлые штампы, глубокое прерывистое резание закалённой стали, детали, требующие более 16 инструментов.
Именно такой уровень анализа нужно применять к каждому коммерческому предложению. Спецификацию, которую нельзя разобрать таким образом, невозможно корректно сравнивать с другими.
VMC против HMC: какая компоновка подходит для ваших деталей?
| Параметр | VMC (вертикальный) | HMC (горизонтальный) |
|---|---|---|
| Ориентация шпинделя | Вертикальная, инструмент движется вниз | Горизонтальная, деталь поворачивается на поворотном столе |
| Лучшие заготовки | Плиты, корпуса, пресс-формы, кронштейны | Корпусные детали с несколькими гранями, корпуса двигателей и трансмиссий |
| Оснастка | Простая, удобный доступ | Поворотный стол позволяет обработать 4 грани за одно зажатие |
| Удаление стружки | Стружка падает на стол и оснастку | Самотёк под действием гравитации, лучше для глубоких полостей |
| Площадь и стоимость | Меньше при одинаковой рабочей зоне | Выше |
| Автоматизация | Простая интеграция с сменщиками палет | Изначально рассчитан на бассейны палет и гибкие производственные системы |
Правило выбора: если больше половины операций выполняется на одной грани — берите VMC. Если деталь требует обработки четырёх-пяти граней и вам приходится многократно переустанавливать её, HMC окупится за счёт экономии времени на установку.
Что нужно проверить перед заказом
Пять проверок в порядке приоритета:
- Данные геометрических и позиционных испытаний. Для обрабатывающих центров актуальна серия стандартов ISO 10791 — условия испытаний обрабатывающих центров, включая ISO 10791-7 для проверки точности резания на станках с 3–5 одновременно управляемыми осями. Запрашивайте протокол испытаний, а не просто цифры.
- Приёмочные испытания именно для вашего серийного номера. Определённая тестовая деталь, обработанная на том станке, который вы покупаете, с подписанными результатами измерений. Не демонстрационное видео.
- Проверка шпинделя и геометрии при монтаже. Выверка по уровню, перпендикулярность осей, биение шпинделя и пробная обработка первой детали с фиксацией результатов в акте ввода в эксплуатацию.
- Соответствие нормативам рынка. Маркировка CE для ЕС — учтите, что Регламент (ЕС) 2023/1230 становится обязательным 20 января 2027 года и заменяет Директиву 2006/42/EC. Убедитесь, что технический файл будет обновлён до даты монтажа.
- Письменные обязательства по запасным частям и срокам реагирования. Сроки поставки шпинделей, направляющих и шарико-винтовых пар, а также заявленное время отклика сервиса.
Ещё один пункт, который часто забывают покупатели: постпроцессор для системы ЧПУ. Станок с управлением FANUC и станок с SYNTEC не взаимозаменяемы для программиста CAM. Убедитесь в наличии подходящего постпроцессора до выбора системы управления, чтобы не переплачивать.
Линейка VMC компании Wojie
Wojie CNC (Zaozhuang Wojie CNC Machinery Co., Ltd.) производит вертикальные обрабатывающие центры ступенчатой линейки, а не на единой платформе — это упрощает подбор:
- VMC640 — бюджетный класс, BT40, линейные направляющие по всем осям, магазин на 16 гнёзд (опционально рычажный на 24), доступен поворотный стол 4-й оси. Подходит для небольших призматических деталей и пресс-форм.
- VMC850 / VMC1160 — средний класс с увеличенной рабочей зоной для крупных плит и корпусов, с теми же вариантами ЧПУ и направляющих.
- VMC1270 — пятиосевая конфигурация для обработки сложных поверхностей за одно зажатие.
Общие опции комплектации для всей линейки: системы ЧПУ FANUC, Siemens, Mitsubishi, GSK или SYNTEC, 3-, 4- или 5-осевой контроль, шпиндельные узлы на основе шпинделей HIMIN и подшипников NSK P4. У компании шесть производственных площадок, сертификаты ISO 9001 и CE. Предлагается OEM/ODM, а также индивидуальная настройка цвета, функций и комплектации, если станок должен вписаться в существующую производственную ячейку, а не соответствовать каталожному варианту.
Практическая выгода ступенчатой линейки для покупателя: подбор по группе деталей — VMC640 для мелких работ, VMC850/1160 для средних — без переплаты за рабочую зону, которая вам не нужна.
Часто задаваемые вопросы
- Что означает VMC? Vertical machining center — вертикальный обрабатывающий центр, фрезерный станок с ЧПУ, вертикальным шпинделем и автоматической сменой инструмента. Вертикальная компоновка помогает стружке падать под действием гравитации и даёт оператору хороший обзор зоны резания, поэтому это самый распространённый вариант в малых производственных цехах.
- Что лучше: VMC с коробчатыми или линейными направляющими? В отрыве от задачи — ни один не лучше. Линейные направляющие обеспечивают высокий быстрый ход и уменьшают эффект прилипания-скольжения, поэтому подходят для серийной обработки и алюминия. Коробчатые направляющие выдерживают большие нагрузки и лучше сопротивляются вибрациям при тяжёлом или прерывистом резании. Важнее не тип направляющих, а качество изготовления станка.
- Какой конус шпинделя выбрать: BT40 или HSK? BT40 — практичный стандарт: широкий выбор инструмента, достаточная жёсткость для большинства операций, более низкая стоимость оснастки. HSK-A63 показывает лучшие характеристики на высоких оборотах и стабильную точность смены инструмента, но инструмент стоит дороже. Выбирайте HSK только тогда, когда ваша обработка действительно требует высоких оборотов.
- Какая точность позиционирования считается хорошей для VMC? У бюджетных станков обычно заявляют около ±0,0075 мм, у среднего класса показатели строже. Само значение менее важно, чем стандарт измерения и указанная повторяемость. Для стабильности серийного производства двусторонняя повторяемость — более информативный показатель.
- Сколько гнёзд нужно в магазине инструмента? Посчитайте количество операций в вашем технологическом процессе, затем добавьте два-три гнезда в запас. Магазин на 16 гнёзд подходит для простых деталей; 24 и больше имеет смысл оплачивать, если вы планируете автоматическую работу без оператора — каждая избежанная смена инструмента исключает ручное вмешательство.
- Может ли VMC выполнять пятиосевую обработку? Да, двумя способами: трёхосевой станок с поворотным столом и качалкой 4-й оси (индексная или одновременная обработка, зависит от ЧПУ), либо специально спроектированный пятиосевой станок. Уточните, что именно описано в предложении — формулировка «подходит для пятиосевой обработки» неоднозначна, а разница в цене существенная.
- Что проверять при монтаже VMC? Сначала выверку и геометрию, затем биение шпинделя, потом пробную обработку детали по допускам чертежа, далее тепловой дрейф при длительной работе. Все четыре пункта зафиксируйте в акте ввода в эксплуатацию — этот документ позволит решать споры по допускам на основе фактов, а не устных разговоров.
Итог: пять ключевых проверок
- Оценивайте ходы, а не размер стола — убедитесь, что инструмент достаёт до всех элементов детали.
- Подбирайте конус и частоты шпинделя под материал, а не под рекламные заголовки брошюры.
- Выбирайте тип направляющих по интенсивности резания, после чего оценивайте качество исполнения, а не саму технологию.
- Требуйте протоколы испытаний по ISO 10791 и приёмочные испытания для вашего серийного номера.
- Проверяйте соответствие CE с учётом срока вступления в силу регламента 20 января 2027 года и фиксируйте акт ввода в эксплуатацию в договоре.
Вертикальный обрабатывающий центр VMC — это актив на десять лет. Спецификация — единственный документ, где вы ещё можете бесплатно скорректировать результат перед покупкой.