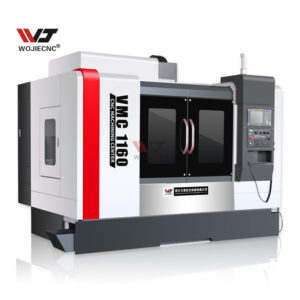
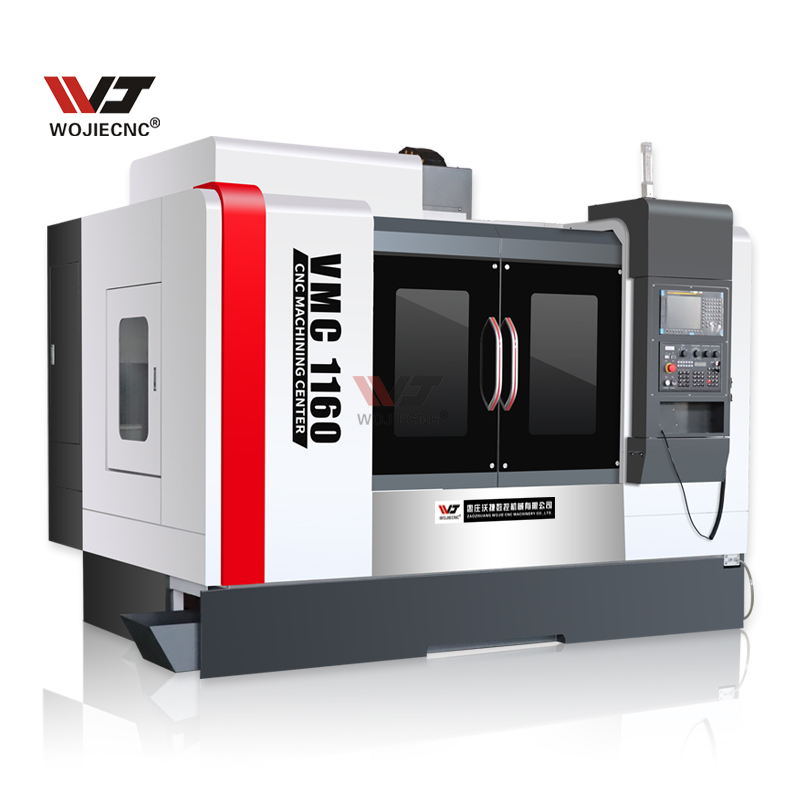
VMC обрабатывающий центр — это фрезерный станок с ЧПУ вертикальной шпиндельной головкой и автоматическим сменщиком инструмента. Параметр, определяющий выдерживание допусков, — это не скорость вращения шпинделя, а сочетание рабочего пространства, типа направляющих, точности позиционирования и приемочных испытаний, на которых основаны эти значения.
Читайте спецификацию VMC в таком порядке: (1) размер стола и ходы по осям X/Y/Z с учетом вашей самой крупной детали; (2) конус шпинделя и диапазон скоростей в соответствии с обрабатываемым материалом; (3) тип направляющих с учетом интенсивности резания; (4) точность позиционирования и стандарт, по которому проводились измерения; (5) емкость инструментального магазина в соответствии с количеством операций. Все остальное — бренд системы управления, конвейер для стружки, щуп — это дополнительные комплектации.
В данном руководстве объясняется значение каждой строки, приведен разбор реальной спецификации и перечислены пять контрольных пунктов, которые нужно проверить перед внесением предоплаты.
Что такое VMC — и в каких случаях этот станок не подходит
Вертикальный обрабатывающий центр закрепляет заготовку на горизонтальном столе, а вертикальный шпиндель опускается на нее, автоматически сменяя инструменты из магазина. Такая конструкция оптимальна для призматических деталей: плит, корпусов, кронштейнов, пресс-форм, кулачков и любых изделий, основная обработка которых выполняется сверху.
Станок не подходит в трех случаях:
- Деталь — вал или диск. Точение эффективнее; токарный станок вращает заготовку, а не выполняет интерполяцию вокруг нее.
- Деталь — крупный корпус, требующий обработки четырех или пяти граней. Горизонтальный обрабатывающий центр (HMC) поворачивает заготовку на поворотном столе при горизонтальном положении шпинделя, что исключает необходимость большого хода по оси Z и длинного инструмента.
- Деталь маленькая, плоская и простая, выпуск малосерийный. Трехосевой фрезерный станок с ЧПУ без сменщика инструмента стоит дешевле и может быть достаточным.
Главное преимущество VMC — объединение операций в одной установке: сверление, фрезерование, расточка, развертывание и жесткая нарезка резьбы за один зажим. Именно здесь закладывается точность: каждая переустановка заготовки создает риск потери точности.
9 параметров, определяющих точность
| № | Параметр спецификации | Что проверять | Почему важно |
|---|---|---|---|
| 1 | Размер стола и допустимая нагрузка | Габариты стола и максимальный вес заготовки | Определяет, поместятся ли приспособление и деталь |
| 2 | Ходы по осям X/Y/Z | Ходы больше, чем размер стола, а не равные ему | Деталь должна поместиться, а инструмент — достать все элементы |
| 3 | Конус шпинделя | BT40 / CAT40 / HSK-A63 | Определяет совместимость с инструментом, жесткость и достижимые скорости |
| 4 | Диапазон скоростей шпинделя | Максимальные обороты, мощность и кривая крутящего момента | Для алюминия важны высокие обороты, для стали — крутящий момент на низких оборотах |
| 5 | Тип направляющих | Линейные направляющие против коробчатых, роликовые против шариковых | Задает баланс между скоростью и жесткостью (см. следующий раздел) |
| 6 | Точность позиционирования | Значение и стандарт измерений | Цифра без указания стандарта — это маркетинговое утверждение |
| 7 | Повторяемость | Двусторонняя повторяемость | Для стабильности производства важнее, чем абсолютная точность |
| 8 | Инструментальный магазин | Количество гнезд, предельные диаметр и вес инструмента | Ограничивает количество операций без участия оператора |
| 9 | Масса станка | Собственный вес и конструкция отливки | Масса гасит вибрацию; легкие станки склонны к вибрациям при нагрузке |
Два из этих параметров часто читают неверно. Ходы не равны размеру стола: стол 800 × 320 мм не означает ход по оси X 800 мм, и эта разница не дает обработать торцы длинной детали. А точность позиционирования без указания стандарта проверке не поддается; ±0,0075 мм по утвержденному стандарту — это спецификация, такое же значение без стандарта — просто заявление.
Коробчатые направляющие против линейных: выбор, определяющий свойства станка
Это вопрос, по которому чаще всего спорят покупатели, но спор обычно строится неверно.
Компания Kent CNC простым языком описывает оба механизма. Коробчатые направляющие — это «пара прецизионно шлифованных металлических поверхностей с тонкой масляной пленкой между ними», часто с накладкой из турцита и ручно прискобленными масляными карманами. Линейные направляющие работают «похоже на роликовые или игольчатые подшипники, но выполнены в плоском виде» — подшипниковые каретки перемещаются по рельсам, закрепленным на отливке.
Практические различия по описанию Kent CNC:
| Параметр | Линейные направляющие | Коробчатые направляющие |
|---|---|---|
| Скорость быстрого хода | Выше — «часто в два-три раза выше» | Ниже |
| Эффект «прилипания» (stick-slip) | Минимальный, поэтому обычно считаются более точными | Присутствует; именно поэтому ручно прискобленные коробчатые направляющие до сих пор используются в базовых станках |
| Грузоподъемность | Хорошая; лучше у роликовых, чем у шариковых | Более высокая |
| Тяжелое или прерывистое резание | Достаточно для правильно спроектированного тяжелого станка | Предпочтительнее; лучше сопротивляются вибрациям |
| Лучшая область применения | Серийное производство, высокоскоростные циклы, алюминий | Тяжелое резание, твердые материалы, глубокие срезы |
Вывод Kent CNC стоит приводить любому поставщику: «Для любого металлорежущего станка важнее общее качество изготовления, а не конкретная технология». Хорошо собранный VMC с линейными направляющими превосходит плохо собранный станок с коробчатыми направляющими, и наоборот. Тип направляющих показывает, под какой баланс характеристик оптимизировал станок производитель — но не качество исполнения.
Пример разбора: чтение реальной спецификации
Общие советы легко давать. Далее — разбор девяти параметров на примере реальной бюджетной модели VMC640, чтобы было понятно, как применять эти правила на практике.
| Параметр | Значение | Что это говорит покупателю |
|---|---|---|
| Размер стола | 800 × 320 мм | Подходит для небольших плит, корпусов, вставок пресс-форм |
| Ходы по осям | X 600 / Y 360 / Z 450 мм | Ход по X на 200 мм меньше длины стола — нужно учитывать смещения приспособлений |
| Максимальная нагрузка на стол | 300 кг | Не подходит для тяжелых штампов |
| Шпиндель | BT40, макс. 10 000 об/мин, 5,5 кВт | Совместимость с инструментом BT40; обороты подходят для алюминия и легкой стали |
| Направляющие | Линейные по всем трем осям | Ориентирован на скорость; не предназначен для тяжелого прерывистого резания |
| Точность позиционирования | ±0,0075 мм | Значение имеет смысл только при указании стандарта измерений — уточните его |
| Быстрый ход | 24/24/20 м/мин (опционально 48/48/36) | Опция примерно удваивает скорость холостых перемещений |
| Инструментальный магазин | 16 гнезд, шляпного типа; опционально 24 гнезда с рукой | 16 гнезд — для простых деталей; 24 гнезда с рукой — для многооперационной обработки |
| Ограничения по инструменту | Ø90 мм, 8 кг | Ограничивают размер торцевой фрезы и расточной оправки |
| Масса станка | 3000 кг | Бюджетный класс — порог возникновения вибраций ниже, чем у 6-тонных станков |
Такой анализ показывает назначение станка: средние и мелкие призматические детали, алюминий и легкая сталь, серийная обработка, где важна скорость быстрого хода; опционально доступен поворотный стол 4-й оси. Также понятно, для чего он не подходит: тяжелые штампы, глубокое прерывистое резание закаленной стали, детали, требующие более 16 инструментов.
Именно так нужно анализировать каждое коммерческое предложение. Спецификация, которую невозможно разобрать таким образом, не подходит для сравнения.
VMC против HMC: какая конфигурация подходит для ваших деталей
| Параметр | VMC (вертикальный) | HMC (горизонтальный) |
|---|---|---|
| Ориентация шпинделя | Вертикальная, инструмент движется вниз | Горизонтальная, деталь поворачивается на поворотном столе |
| Лучшие типы деталей | Плиты, корпуса, пресс-формы, кронштейны | Корпусные детали с обработкой нескольких граней, корпуса двигателей и трансмиссий |
| Закрепление заготовки | Простое, удобный доступ | Поворотный стол позволяет обработать 4 грани за одну установку |
| Удаление стружки | Стружка падает на стол и приспособления | Самоудаление под действием гравитации, лучше для глубоких полостей |
| Площадь и стоимость | Меньше при одинаковом рабочем пространстве | Больше |
| Автоматизация | Простая реализация с палетными сменщиками | Идеально подходит для палетных накопителей и гибких производственных систем FMS |
Правило выбора: если больше половины операций выполняется на одной грани детали — берите VMC. Если деталь требует обработки четырех или пяти граней и вам приходится многократно переустанавливать заготовку — HMC окупится за счет сокращения времени на переналадку.
Что проверить перед заказом
Пять пунктов в порядке приоритета:
- Данные геометрических и позиционных испытаний. Для обрабатывающих центров используется стандарт ISO 10791 — условия испытаний обрабатывающих центров, включая ISO 10791-7 для проверки точности резания станков с 3–5 одновременно управляемыми осями. Запрашивайте полный отчет, а не просто цифру.
- Приемо-сдаточные испытания именно для вашего серийного номера. Определенная тестовая деталь, обработанная на приобретаемом станке, с подписанными результатами измерений. Не просто демонстрационное видео.
- Проверка шпинделя и геометрии при монтаже. Выравнивание, перпендикулярность осей, биение шпинделя и обработка первой тестовой детали, все фиксируется в акте ввода в эксплуатацию.
- Соответствие нормативам. Маркировка CE для Евросоюза; учтите, что Регламент (ЕС) 2023/1230 становится обязательным с 20 января 2027 года, заменяя Директиву 2006/42/EC. Убедитесь, что технический файл будет обновлен до даты установки.
- Письменные обязательства по поставке запчастей и времени реакции. Сроки поставки шпинделя, направляющих и шарико-винтовых пар, а также заявленное время отклика сервиса.
Еще один часто забываемый пункт: постпроцессор системы управления. Станок с FANUC и станок с SYNTEC не взаимозаменяемы с точки зрения программиста CAM. Проверьте наличие подходящего постпроцессора до выбора системы управления, чтобы не потерять деньги.
Линейка VMC станков Wojie
Wojie CNC (Zaozhuang Wojie CNC Machinery Co., Ltd.) производит вертикальные обрабатывающие центры в нескольких классах, а не в одной универсальной версии — это упрощает подбор:
- VMC640 — начальный класс, BT40, линейные направляющие по всем трем осям, магазин на 16 гнезд (опционально 24 гнезда с рукой), доступен поворотный стол 4-й оси. Подходит для мелких призматических деталей и изготовления пресс-форм.
- VMC850 / VMC1160 — средний класс, увеличенное рабочее пространство для крупных плит и корпусов, аналогичные варианты систем управления и направляющих.
- VMC1270 — пятиосевая конфигурация для обработки сложных поверхностей за одну установку.
Общие опции для всей линейки: системы управления FANUC, Siemens, Mitsubishi, GSK или SYNTEC, 3-, 4- или 5-осевой контроль, шпиндельные узлы на основе шпинделей HIMIN и подшипников NSK P4. У компании шесть производственных площадок, сертификаты ISO 9001 и CE, доступно OEM/ODM, а также индивидуальная настройка цвета, функций и комплектации под существующую производственную ячейку, а не только стандартные каталожные модели.
Для покупателя преимущество такой линейки в том, что можно подобрать станок под группу деталей: VMC640 для мелких работ, VMC850/1160 для средних размеров, не переплачивая за лишнее рабочее пространство.
Часто задаваемые вопросы
- Что означает VMC? Vertical machining center — вертикальный обрабатывающий центр, фрезерный станок с ЧПУ с вертикальным шпинделем и автоматическим сменщиком инструмента. Вертикальная ориентация помогает гравитации удалять стружку и дает оператору хороший обзор зоны резания, поэтому это самый распространенный вариант в ремонтно-механических мастерских.
- Что лучше: VMC с коробчатыми или линейными направляющими? В абстрактном виде ни один вариант не лучше. Линейные направляющие обеспечивают высокую скорость быстрого хода и уменьшают эффект прилипания, поэтому подходят для серийного производства и алюминия. Коробчатые направляющие выдерживают большие нагрузки и лучше сопротивляются вибрациям при тяжелом или прерывистом резании. Важнее не тип направляющих, а качество сборки станка.
- Какой конус шпинделя выбрать: BT40 или HSK? BT40 — практичный стандарт: широкий выбор инструмента, достаточная жесткость для большинства работ и низкая стоимость оснастки. HSK-A63 обеспечивает лучшую работу на высоких оборотах и стабильную точность смены инструмента, но инструмент стоит дороже. Выбирайте HSK только если ваши задачи действительно требуют высоких скоростей.
- Какая точность позиционирования считается хорошей для VMC? У бюджетных станков обычно заявляют около ±0,0075 мм, у среднего класса значения строже. Важнее не сама цифра, а стандарт, по которому проводились измерения, и наличие значения повторяемости. Для стабильности производства двусторонняя повторяемость — более полезный показатель.
- Сколько инструментов нужно в магазине? Посчитайте количество операций в вашем технологическом процессе, затем добавьте 2–3 инструмента в запас. Магазин на 16 гнезд подходит для простых деталей; 24 гнезда и больше оправданы, если вы хотите работать без оператора, потому что каждая исключенная смена инструмента — это исключенное ручное вмешательство.
- Может ли VMC выполнять пятиосевую обработку? Да, двумя способами: трехосевой станок с поворотным столом и кронштейном 4-й оси (индексная или одновременная обработка зависит от системы управления), либо специализированный пятиосевой станок. Уточните в коммерческом предложении, какой именно вариант описан — формулировка «подходит для 5-осевой обработки» неоднозначна, а разница в цене существенная.
- Что проверять при монтаже VMC? Сначала выравнивание и геометрию, затем биение шпинделя, потом обработку первой тестовой детали по допускам чертежа, далее тепловой дрейф при длительной работе. Все четыре пункта зафиксируйте в акте ввода в эксплуатацию — этот документ позволит решать споры по точности на основании фактов, а не устных договоренностей.
Итог: пять контрольных пунктов
- Оценивайте ходы осей, а не размер стола — убедитесь, что инструмент достает все элементы детали.
- Подбирайте конус шпинделя и скорости под материал, а не под рекламные заголовки в брошюре.
- Выбирайте тип направляющих по интенсивности резания, затем оценивайте качество исполнения, а не саму технологию.
- Требуйте протоколы испытаний по ISO 10791 и приемо-сдаточные испытания для вашего серийного номера.
- Проверьте статус CE с учетом срока 20 января 2027 года и закрепите акт ввода в эксплуатацию в договоре.
VMC обрабатывающий центр — это актив на десять лет. Спецификация — это единственный документ, где вы еще можете бесплатно скорректировать итоговый результат.
Если нужно, я могу дополнительно подготовить уменьшенную версию для каталога / LinkedIn на русском.